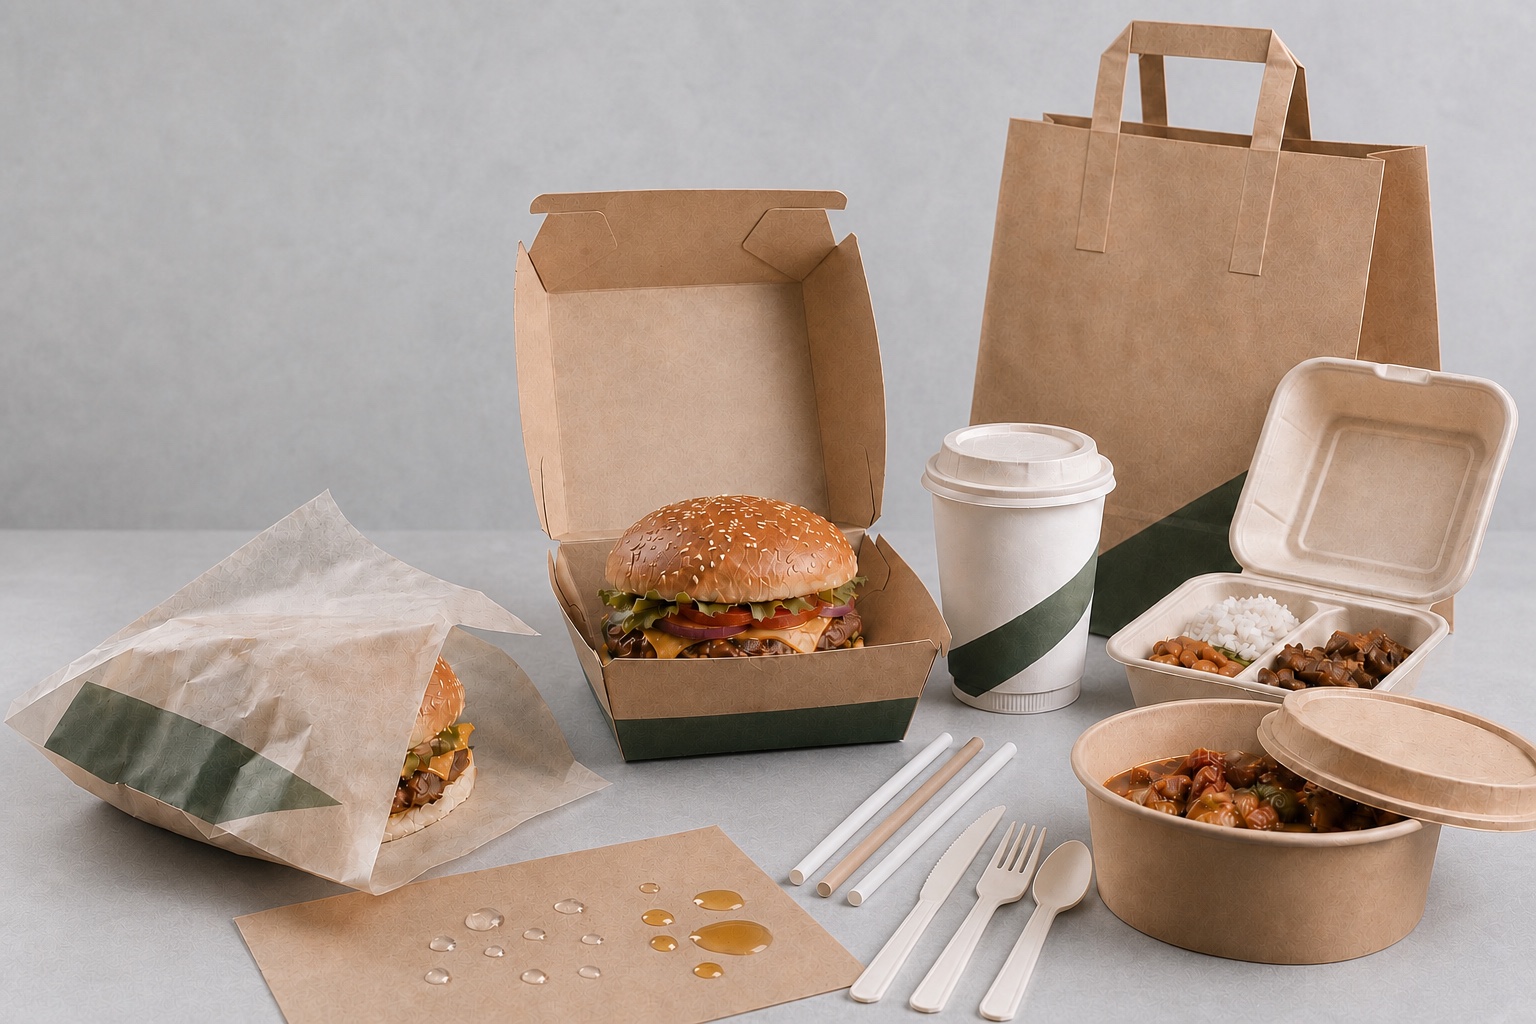
Entwicklungssystem für Gastronomiegeschirr aus Papier
Füllgut, Bauteile, Papier, Beschichtung, Verarbeitung und Grenzen zulässiger Aussagen werden in einer gemeinsamen Aufgabe zusammengeführt.
Zur Systemübersicht →ANWENDUNGSBEREICH 01 · LEBENSMITTEL UND GETRÄNKE
Ausgehend von Heiß- und Kaltgetränken, Fetten, Zucker und Salz, sauren Medien sowie Dampfbelastung werden Rohpapier, biobasierte wässrige PHA-Funktionsemulsionen, Beschichtungsaufbau, Heißsiegelfenster und Verarbeitung aufeinander abgestimmt. Wasseraufnahme, Fettbeständigkeit, Wasserdampf- und Sauerstoffbarriere, Siegelnaht und Haltbarkeit werden unter klar definierten Bedingungen validiert, um konkrete Verpackungsaufgaben zu lösen.
EINSTIEG IN DIE ENTWICKLUNG VON GASTRONOMIEGESCHIRR
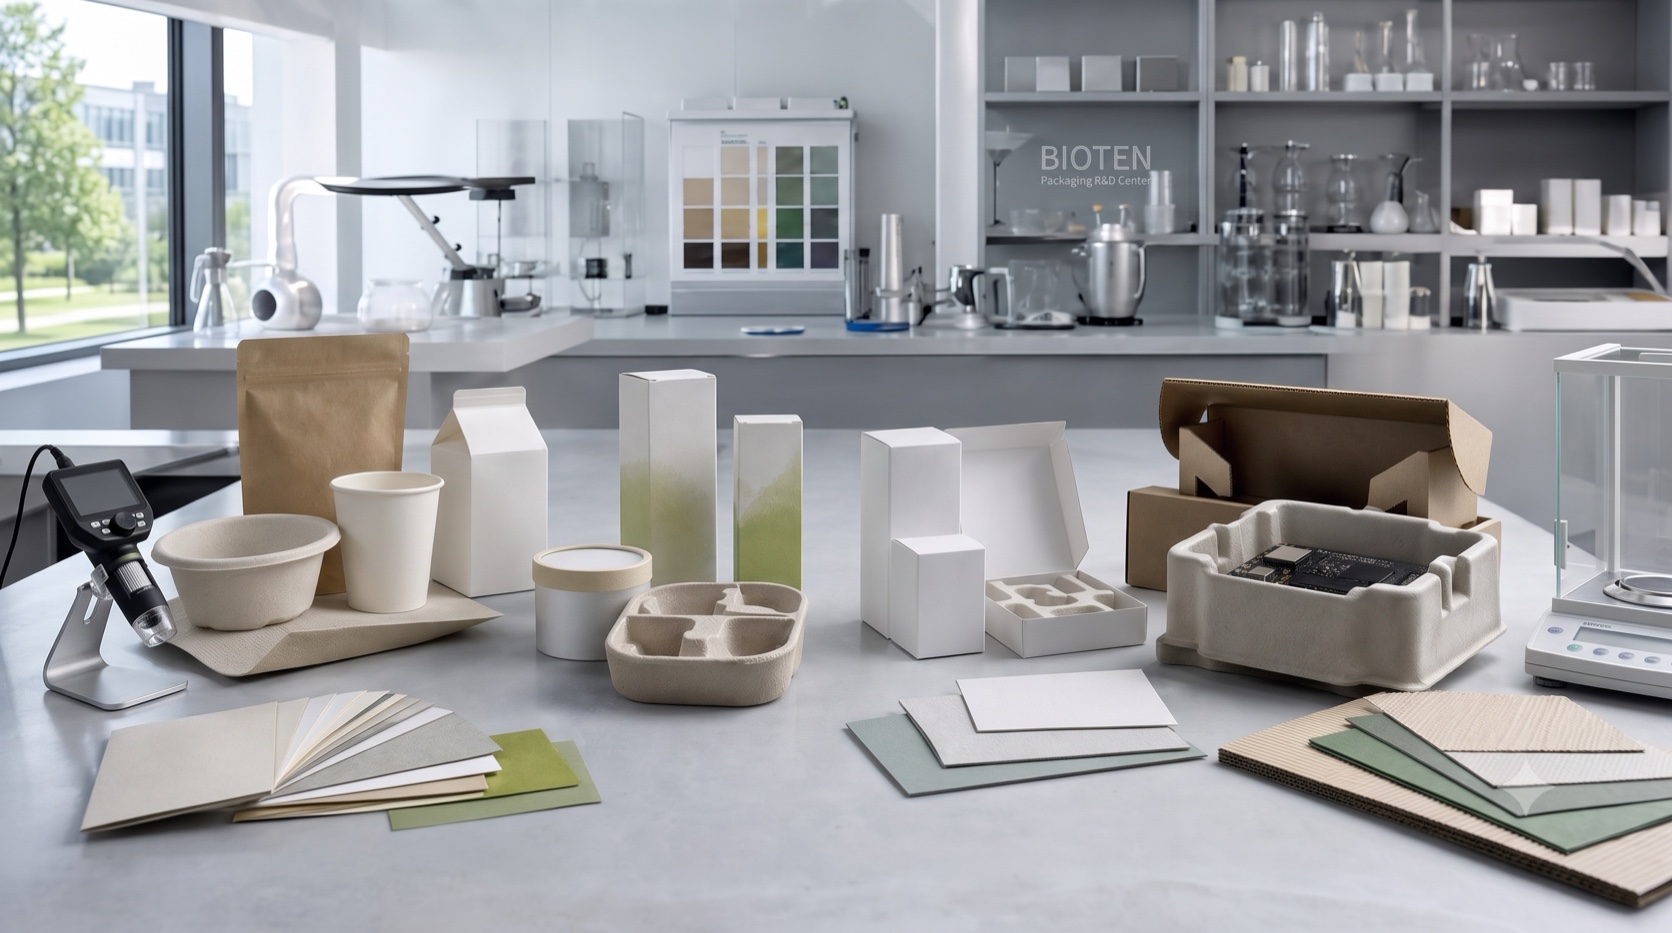
Papierbecher, Papierschalen und Speiseboxen aus Papier unterscheiden sich in ihren Bauteilen, Fügestellen und Versagensorten. Die Fachseiten behandeln jeweils Einsatzszenario, Stückliste (BOM), Papiersorte, Beschichtung, Weiterverarbeitung, Versagen und die Stufen G0–G4.
Füllgut, Bauteile, Papier, Beschichtung, Verarbeitung und Grenzen zulässiger Aussagen werden in einer gemeinsamen Aufgabe zusammengeführt.
Zur Systemübersicht →Bechermantel, Bodenpapier, Seitennaht, Bodenversiegelung, Rollrand, Deckel und Kondensation werden jeweils gesondert behandelt.
Zur Becherentwicklung →Entwicklungswege berücksichtigen heiße Suppen, Öl und Salz, Bodenring, Rollrand, Stapelbarkeit durch Ineinanderstecken, Deckelpassung und Warmhaltung beim Außer-Haus-Verkauf.
Zur Schalenentwicklung →Rillungen, Ecken, Verklebung, Sichtfenster bzw. Folienkaschierung, Fächer, Verschluss, Stapelung und Auslieferung werden gemeinsam betrachtet.
Zur Entwicklung von Speiseboxen →ZUERST DAS PROBLEM DEFINIEREN
Zuerst werden Füllgut, Temperatur, Kontaktdauer, Verpackungsebene, Haltbarkeit, Transport und Produktionstakt festgelegt. Darauf aufbauend werden Materialaufbau und Validierungsmethoden ausgewählt.
Wasser, Fette, Zucker und Salz, saure Bestandteile, Aromen und Temperatur wirken zusammen. Die Belastung durch das Füllgut wird anhand realer Inhalte und gezielt ausgewählter Simulationssysteme abgebildet.
Der Cobb-Wert beschreibt die Oberflächenwasseraufnahme von Papier und Pappe. Die WVTR beschreibt die Wasserdampfdurchlässigkeit bei festgelegter Temperatur, Luftfeuchte und Struktur. Zusammen charakterisieren sie die Flüssigkeitsbeständigkeit und die Wasserdampfbarriere.
Bei Snackverpackungen und Behältern für Flüssigkeiten müssen OTR, Unversehrtheit der Faltlinien, Heißsiegelfestigkeit und Leckagerisiko in einem gemeinsamen Rahmen zur Bewertung der Haltbarkeit betrachtet werden.
Beschichtungsverlauf, Trocknung, Aufwicklung, Rillen, Stanzen, Heißsiegeln und Formgebung müssen gemeinsam stabilisiert werden. Die Validierung wird dabei schrittweise von Laborfilmproben auf das fertige Erzeugnis ausgeweitet.
TECHNISCHER ENTWICKLUNGSPROZESS
Für jeden Schritt werden Eingaben, Entscheidungskriterien und Bedingungen für einen Rücksprung festgelegt. So bleiben Materialdaten auch im realen Verpackungssystem technisch eindeutig interpretierbar.
Medium, Temperatur, Kontakt, Haltbarkeit
Absorption, Haftung, Poren, Faltlinien
Auftragsmenge, Filmbildung, Barriere, Heißsiegeln
Trocknung, Stanzen, Formgebung, Versiegelung
Leistung, Haltbarkeit, regulatorische Anforderungen sowie Verwertungs- und Entsorgungswege
VALIDIERUNGSRAHMEN
Die folgenden Angaben sind geplante Erfassungsfelder und zu validierende Kennwerte. Konkrete Methoden, Grenzwerte und Schlussfolgerungen müssen anhand der Projektmuster, des Zielmarkts und des vollständigen Verpackungsaufbaus bestätigt werden.
Der Cobb-Wert beschreibt die Oberflächenwasseraufnahme, der KIT-Test dient der Vorauswahl hinsichtlich Fettbeständigkeit. Zusammen mit WVTR, Migrationsprüfungen und der Validierung der vollständigen Verpackung wird die Anwendungseignung abschließend bewertet.
Temperatur, Luftfeuchte, Filmdicke, Substrat, Prüfrichtung und Konditionierung werden dokumentiert. Der vollständige Aufbau muss nach dem Falten und Formen erneut bewertet werden.
Ein Temperatur-Zeit-Druck-Fenster wird festgelegt. Geprüft werden Siegelfestigkeit, Siegeln bei Verunreinigungen sowie die Unversehrtheit nach Fallprüfung, Stapelung und Transport.
Ein Haltbarkeitsmodell wird am fertigen Erzeugnis unter Echtzeitbedingungen oder fachlich begründeten beschleunigten Bedingungen erstellt. Dabei werden Sensorik, Feuchtegehalt, Oxidation, Dichtheit, Erscheinungsbild, mechanische Eigenschaften und Barrierekennwerte gemeinsam betrachtet.
WEITERFÜHRENDE VERÖFFENTLICHUNGEN
Technische Veröffentlichungen dokumentieren Forschungsfragen, Validierungsrahmen und Nachweisstand. Die Produktentwicklungswege übersetzen diese Inhalte in mögliche Lösungen für die Projektvalidierung.
Cobb, KIT, WVTR, OTR und Heißsiegeln werden getrennt betrachtet. Prüfkörper, Bedingungen und Verwendungszweck werden festgelegt und anschließend auf Ebene der vollständigen Verpackung zusammengeführt.
Methoden und Nachweise ansehen →
Die Zusammenhänge zwischen Prozess, Struktur und Eigenschaften erklären Pinholes, Faltlinien und Schwankungen der Barriereleistung.
Zu den Wirkmechanismen →
Plus steht für allgemeine Entwicklungsansätze, Pro für individuelle Abstimmung und Ultra für die spezifische Validierung von Flüssigkeitsverpackungen und anspruchsvollen Aufbauten.
Produktentwicklungswege ansehen →Wir gliedern das Projekt in Materialentwicklung, Beschichtungs- und Heißsiegelfenster, Produktvalidierung, regulatorische Unterlagen sowie Verwertungs- und Entsorgungswege. Dabei kennzeichnen wir den aktuellen Nachweisstand und die Anforderungen der nächsten Validierungsstufe.