
Des gains pour le client à la régularité des livraisons : les conditions qui transforment une nouvelle technologie en activité rentable, et la façon dont papetiers, enducteurs et fabricants peuvent valider ensemble leurs solutions et construire une coopération durable.
La recherche et développement améliore les performances, la production stabilise la marche de la machine à papier, les commerciaux recherchent des clients et la finance suit les encaissements. Chaque fonction exerce son propre jugement professionnel.
Lorsqu’une nouvelle technologie entre dans une papeterie, la difficulté est de traduire ces différents jugements en objectifs, essais et décisions acceptés par tous.
La conformité d’un échantillon ne signifie pas que le client est prêt à changer de solution ; un essai industriel réussi ne signifie pas que le coût d’une production continue est déjà maîtrisé ; une commande ne signifie pas non plus que les dépenses de développement ont été récupérées.
Pour devenir une activité rentable, une nouvelle technologie papetière doit relier progrès technique, gains pour le client et retour économique pour l’entreprise.
L’exploration fondamentale a besoin de temps et de liberté. Il est ici question des technologies qui entrent dans la phase d’industrialisation : comment faire du traitement des fibres, des additifs, du contrôle de la formation, de l’amélioration du séchage et des revêtements fonctionnels de véritables capacités au service d’une activité durable.
Identifier d’abord qui adopte la technologie et qui en bénéficie
Pour le contrôle de la résistance ou les économies d’énergie à l’intérieur d’une papeterie, il faut d’abord examiner les améliorations possibles de la qualité, des consommations et de la production conforme des produits existants. Pour de nouveaux types de papier ou des revêtements fonctionnels, il faut aussi déterminer si les clients en aval sont prêts à les introduire et à les acheter régulièrement. Ces deux catégories de projets ne créent pas leurs gains au même endroit et appellent des critères de réception distincts.
Pour évaluer une nouvelle technologie, il convient de distinguer deux questions : est-elle techniquement mature, et le client ainsi que sa chaîne d’approvisionnement sont-ils prêts à l’adopter ?
Le cadre d’évaluation de la préparation à l’adoption du département américain de l’Énergie examine, au-delà de la maturité technologique, le prix que le client est prêt à payer, l’acceptation du marché et la disponibilité des ressources nécessaires. Il rappelle aux développeurs que la capacité à fabriquer une solution et la capacité du marché à l’utiliser doivent être démontrées séparément.
Dans l’industrie papetière, une résistance accrue permet-elle au client de réduire le grammage tout en respectant ses exigences ? Une meilleure barrière résout-elle les fuites ou la perte de performance après pliage ? Une meilleure aptitude à la transformation réduit-elle les arrêts, les pertes et les risques de livraison ? Ce sont ces raisons concrètes qui peuvent justifier un changement.
Prenons l’emballage alimentaire. Dans un rapport de 2020, l’Organisation de coopération et de développement économiques (OCDE) a proposé, à partir de données historiques européennes et d’hypothèses de parts de marché, une estimation historique de référence de la production mondiale annuelle de papiers et cartons destinés au contact alimentaire d’environ 27,6 millions de tonnes. Elle concerne principalement les papiers et cartons utilisés pour les boîtes pliantes, les caisses en carton ondulé et les sacs en papier. À l’échelle d’une entreprise, il faut ensuite identifier les segments qu’elle peut servir de manière fiable, selon les usages, les performances et les conditions de transformation.
Une papeterie vend à la tonne, tandis qu’un client en aval peut calculer ses coûts pour 10 000 sacs, gobelets ou boîtes. Un papier légèrement plus cher à la tonne peut encore réduire le coût global du client s’il diminue la consommation de papier et le taux de rebut. Une nouvelle fonction peut également créer des gains en ouvrant des applications auparavant inaccessibles.
Mais le client doit aussi supporter le coût du changement : nouveaux essais sur machine, validation, formation, gestion des stocks et, si nécessaire, nouvelle approbation par l’utilisateur final.
Lorsqu’une machine à papier s’arrête, les charges fixes et les contraintes de livraison ne disparaissent pas. La prudence des ateliers face aux nouvelles technologies repose sur des coûts bien réels. Quantifier les risques d’introduction et bien organiser les essais font aussi partie de la valeur que le fournisseur de technologie doit apporter.
Pour donner au client envie de changer, il faut lui montrer les gains attendus et le chemin qui permet de les obtenir.
Passer du meilleur résultat à une performance régulière
La fabrication du papier est un procédé continu. La valeur d’une technologie ne se mesure pas seulement à son meilleur échantillon : les résultats doivent rester dans les limites acceptables lorsque le lot de matières premières ou l’équipe de production change.
Pour absorber les variations, il faut parfois augmenter le dosage des additifs ou le dépôt de couchage, ou réduire la vitesse afin de conserver une marge de sécurité. Une meilleure stabilité permet ensuite d’optimiser ces marges.
Le cas de la machine PM10 de la papeterie autrichienne de Laakirchen, publié par Voith en 2022, constitue un exemple concret. L’usine utilise la prévision de la résistance et la régulation du procédé pour optimiser l’application d’amidon et les paramètres de formation. Selon l’entreprise, tout en maintenant les principaux indicateurs de résistance dans leur plage cible, les économies d’amidon ont été d’environ 4 % la première année et ont atteint jusqu’à 10 % la deuxième. Ces pourcentages concernent la consommation d’amidon, et non l’ensemble des coûts de production.
Ce système relie la prévision de la qualité, le réglage du procédé et l’optimisation des coûts. L’approche à retenir consiste à réduire la consommation de ressources dans le respect des objectifs de qualité, en conciliant stabilité et économies.
Lors du lancement en 2024 de NexPlus Seal Pure, un papier d’emballage thermoscellable de 36 g/m², Koehler Paper a également souligné une difficulté du développement : le papier doit fonctionner de manière stable aussi bien sur les équipements papetiers et de couchage de Koehler que sur les machines d’emballage des clients.
Si un papier peut être fabriqué en usine mais présente chez le client une alimentation irrégulière, des fissures au pli ou des difficultés de scellage, les économies de matière réalisées en amont peuvent être annulées par les pertes en aval.
La validation doit donc établir une plage de fonctionnement stable et consigner l’influence des matières premières, de la vitesse, de la température et des conditions de transformation. Il faut examiner les performances moyennes, mais aussi les variations et les points de défaillance.
Le client a besoin d’une performance quotidienne sur laquelle on peut s’engager, et non seulement d’un résultat exceptionnel obtenu de temps à autre.
Intégrer les améliorations au bilan de toute la chaîne
Les économies locales et les gains globaux doivent être calculés séparément.
Prenons un revêtement aqueux : à dépôt sec identique, une teneur en matières sèches différente à l’application peut modifier la quantité d’eau envoyée au séchage. Les changements de séchage, de formation du film, de bobinage et de transformation ultérieure influent à leur tour sur la vitesse de ligne et le rendement en produits conformes. Les documents techniques de Valmet soulignent eux aussi qu’un changement local du mode de séchage affecte l’ensemble du processus de séchage.
Pour comparer des solutions, on peut d’abord identifier les différences entre matériaux sur un même papier support et dans des conditions comparables, puis optimiser les procédés de chaque solution et comparer leur production conforme et leurs coûts pour un même objectif d’usage.
Une comparaison avant et après doit également consigner les variations des prix des matières premières et de l’énergie, du grammage, du mix produits et du taux de charge de la ligne. Les améliorations dues à une baisse des prix de marché ou à un changement du portefeuille de commandes ne peuvent pas être entièrement attribuées à la nouvelle technologie.
Coût unitaire du produit conforme = total des coûts pertinents de la période considérée ÷ production conforme.
Les matières sont comptabilisées selon leur consommation réelle ; l’énergie, la main-d’œuvre, la maintenance et la répartition des coûts fixes suivent un périmètre constant, sans compter les pertes deux fois. Les dépenses d’introduction, telles que l’installation, les essais et la formation, sont présentées séparément.
Cette approche en coût complet aide à évaluer la rentabilité à long terme du produit. Pour décider d’une modification industrielle, il faut aussi comparer les gains supplémentaires, les investissements et les fonds immobilisés dans les scénarios avec et sans adoption. Les charges fixes qui ne diminuent pas après la modification ne constituent pas une économie du projet. Il convient aussi de comparer les autres usages possibles du même capital et du même temps d’arrêt.
Il faut en outre identifier le véritable facteur limitant de la production. Une accélération de l’enducteuse n’augmente pas nécessairement la production conforme si la capacité de séchage ne suit pas. Une capacité libérée par un équipement ne se transforme en chiffre d’affaires supplémentaire que si des commandes et les capacités de livraison en aval permettent de l’exploiter.
Une augmentation théorique de production ne peut donc pas être assimilée directement à des ventes.
La trésorerie dépend également du paiement des équipements, de la période de montée en cadence, des stocks et des délais d’encaissement. Le potentiel de rentabilité d’un projet et la capacité de l’entreprise à financer les fonds immobilisés avant sa réalisation sont deux questions différentes.
L’intérêt économique d’une technologie se mesure aux gains qu’elle laisse à l’ensemble du processus, et non aux seules économies annoncées par une opération.
Faire correspondre les contributions et les retours
Certaines solutions ont une valeur technique, mais peinent à se développer durablement parce que ceux qui supportent les dépenses ne sont pas ceux qui en recueillent les gains.
La papeterie assume les essais industriels et les coûts de modification, tandis que les clients en aval bénéficient des économies de matière ; le fournisseur de technologie poursuit le développement, tandis que les achats ne comparent toujours que le prix unitaire des matériaux. Si la valeur supplémentaire ne permet jamais un retour raisonnable, l’innovation est difficile à soutenir.
La coopération exige de préciser en amont les dépenses d’essai, les critères de réussite, les modalités d’achat, les services techniques et les limites d’utilisation des résultats du développement. Il est possible à la fois de publier les résultats de validation nécessaires et de respecter les savoir-faire propriétaires ainsi que les contributions de recherche et développement.
Si des solutions proches sont faciles à copier, la valeur supplémentaire peut aussi être comprimée par des comparaisons de prix répétées. L’accumulation de savoir-faire de procédé, de données d’application, d’efficacité de service et de fiabilité des livraisons offre davantage de chances de devenir une raison durable pour le client de choisir l’entreprise.
La solution d’emballage extérieur à base de papier annoncée le 20 octobre 2026 par UPM, Siegwerk et Uteco illustre cette répartition coordonnée des rôles : le papier support, le revêtement fonctionnel et la technologie d’application sont fournis par différents partenaires, tandis que les essais industriels conjoints intègrent couchage, impression et thermoscellage. Cette solution vise l’emballage secondaire ; l’emballage primaire qui assure la protection principale du produit reste présent.
Pour les entreprises de la chaîne de valeur, cet exemple montre que leur spécialité doit s’intégrer à une solution complète que le client peut adopter. Les contributions, les responsabilités et la répartition des retours de chaque partie doivent suivre cette organisation.
Ce n’est que si ceux qui créent la valeur peuvent en tirer durablement un retour raisonnable que la coopération peut passer d’un essai ponctuel à une innovation à long terme.
Donner une portée réelle au jugement professionnel
La direction fixe les limites de l’engagement, le responsable technique répond des méthodes d’essai et des conclusions, et la production ainsi que le client confirment les résultats en conditions réelles. L’expertise ne participe véritablement à la décision que si elle peut influer sur les plans, les budgets et l’étape d’investissement suivante.
Dès le lancement du projet, la recherche et développement, la production et les équipes commerciales doivent définir ensemble le client cible, la solution de référence, la ligne de validation et les critères de réussite. Cela évite de devoir redéfinir en production et chez le client les indicateurs poursuivis par la recherche et développement.
Au cours du projet, il faut distinguer les tâches de validation des échantillons, de validation sur ligne et de livraison en petite série. À chaque étape, les résultats, les coûts et les problèmes non résolus sont consignés avant de décider de l’engagement suivant.
Si l’amélioration d’une performance entraîne de nouvelles pertes de transformation, il faut vérifier si les gains supplémentaires les compensent. Si l’usage du client change, les spécifications doivent être redéfinies. Si des conditions essentielles restent impossibles à satisfaire, il est aussi possible d’arrêter la voie en cours.
Consigner clairement ce qui a été validé, les raisons d’un arrêt et les conditions encore non résolues permet, même lorsqu’une voie est abandonnée, de réduire les tâtonnements répétés par la suite.
Plus l’engagement est important, plus l’accès à des informations exactes est nécessaire. C’est lorsque les avis professionnels entrent dans les budgets et les décisions par étape que les compétences de l’équipe deviennent celles de l’entreprise.
Transformer une réussite ponctuelle en capacité de livraison
Ce qui reste dans l’entreprise après une livraison détermine si le développement suivant devra repartir de zéro.
Si chaque commande dépend de coordinations improvisées et d’interventions d’urgence répétées, le changement d’échelle peut aussi accroître la charge de gestion. Transformer l’expérience en spécifications produits, plages de procédé, contrôles de lots et procédures de traitement des anomalies crée les conditions de livraisons ultérieures plus régulières.
Il ne suffit pas d’accumuler les échantillons réalisés. Il faut aussi savoir trouver plus vite les usages adaptés, évaluer plus précisément les risques et moins dépendre de corrections improvisées. Plus ces compétences sont réutilisables, plus l’introduction de la technologie suivante repose sur des bases solides.
Les grandes orientations du quinzième plan quinquennal chinois soutiennent l’innovation dans les matériaux biosourcés, la biofabrication et les démonstrations d’application. Le Code de l’environnement prévoit également des exigences de réduction, de valorisation et d’achats écologiques. Pour les papetiers, l’opportunité consiste à porter l’innovation matériaux vers des usages réels et à créer des produits dont les performances peuvent être validées et la fabrication stabilisée.
Pour le marché de l’Union européenne, le PPWR intègre la réduction des emballages et leur recyclabilité aux exigences produits et impose, à partir de 2030, de réduire le poids et le volume des emballages au minimum nécessaire pour assurer leur fonction. La Commission européenne a également ouvert une consultation publique sur les emballages en plastiques biosourcés afin d’évaluer leurs performances environnementales et les mesures susceptibles d’en élargir l’utilisation.
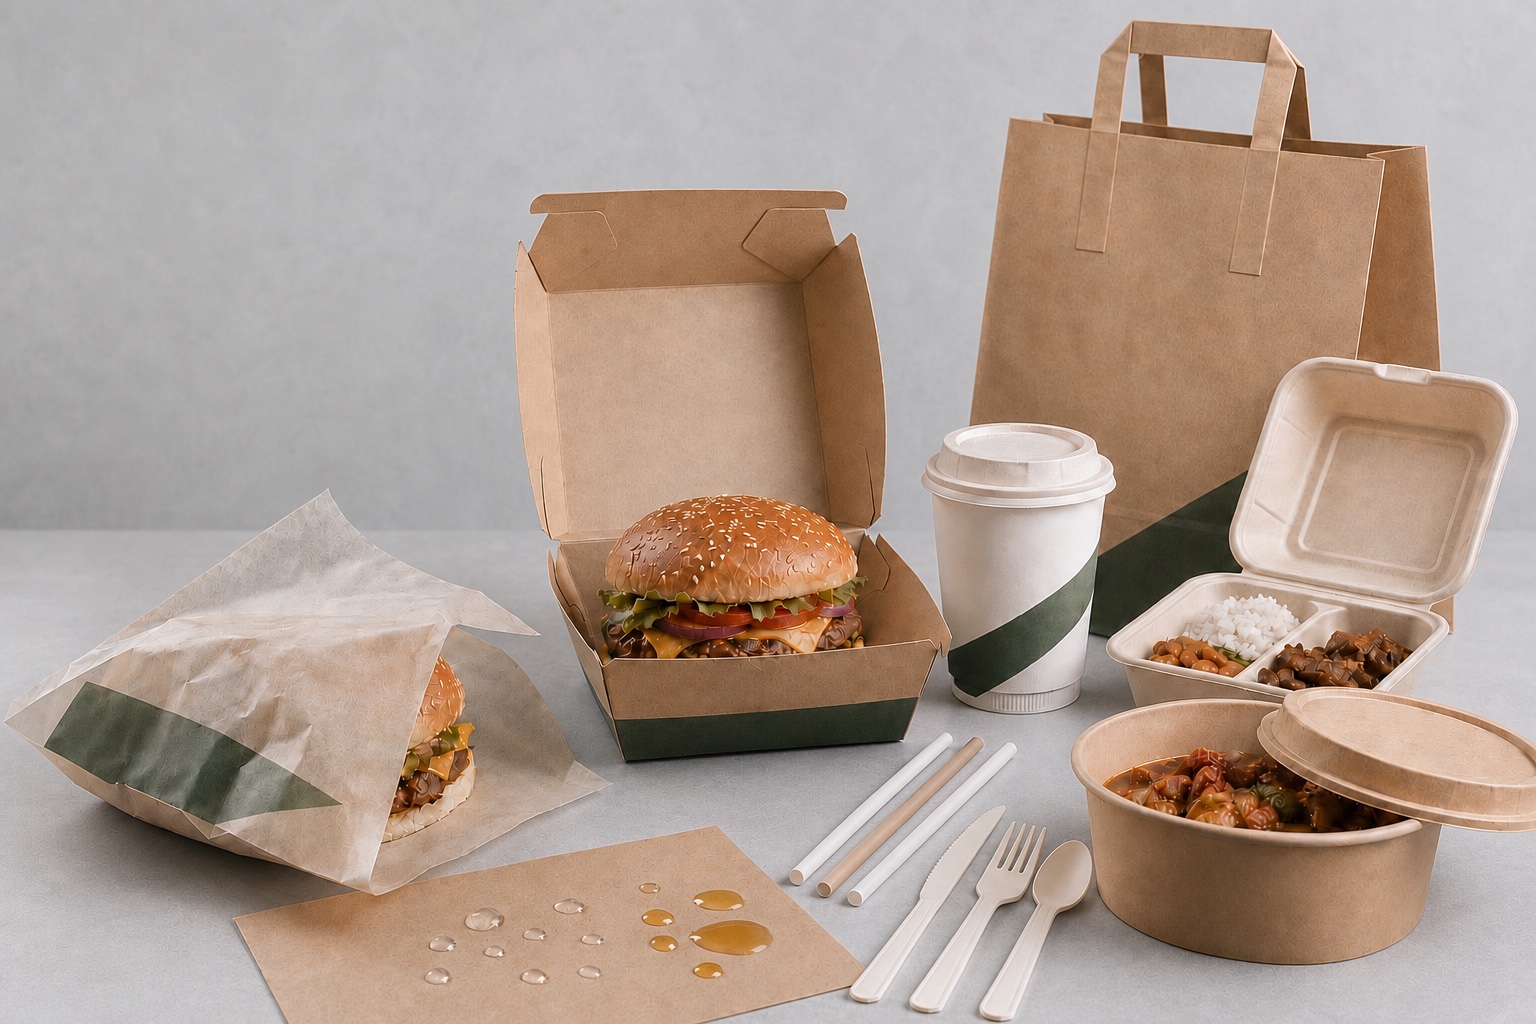
La valeur à long terme de l’émulsion aqueuse barrière PHA de BIOTEN consiste à traduire ces orientations en produits concrets.Le PHA biosourcé offre un choix de matériau permettant de réduire la dépendance aux matières premières fossiles. La coordination du papier support, du couchage et de la mise en forme permet d’optimiser la quantité de couche fonctionnelle tout en satisfaisant les exigences de résistance à l’eau, aux graisses et de thermoscellage. L’aptitude à la récupération des fibres est prise en compte dès la conception de la structure et, pour les usages adaptés au compostage, des revêtements désignés figurant dans les répertoires BPI de certification du compostage industriel et domestique peuvent être envisagés. Il reste ensuite à valider le contact alimentaire, l’usage réel et la filière de traitement selon les normes applicables du marché cible, afin de transformer la voie technologique en gobelets et emballages alimentaires pouvant être livrés régulièrement.
Un projet conjoint peut répartir les rôles ainsi : le papetier fournit le papier support et son expérience des qualités de papier ; l’enducteur définit les conditions de couchage, de séchage et de bobinage ; le fabricant de produits valide le pliage, le thermoscellage et l’usage réel ; BIOTEN apporte son soutien pour l’adéquation des matériaux, l’analyse des problèmes et la conception du programme de validation. Autour d’un même objectif produit, les partenaires calculent ensemble le coût des produits conformes et constituent des références réutilisables pour les spécifications et les procédés.
Si vous rencontrez des fuites de gobelets, une baisse de la barrière après pliage ou des difficultés à concilier résistance aux graisses et perméabilité à la vapeur dans un sac de boulangerie, vous pouvez contacter BIOTEN à partir d’un usage précis. Les échantillons actuels, les conditions d’équipement, les indicateurs à améliorer et les essais déjà réalisés peuvent servir de point de départ. Le premier échange vise à aligner l’usage, le problème actuel et les objectifs de comparaison, avant de définir ensemble les conditions essentielles à valider, la répartition des essais et l’engagement suivant.
Pour qu’une nouvelle technologie papetière devienne une activité rentable, les résultats techniques doivent devenir une performance régulière, cette performance doit créer des gains pour le client, et ces gains doivent soutenir un retour raisonnable ainsi qu’une innovation continue.
Note de recherche
Cet article a été préparé de manière indépendante par BIOTEN Packaging à partir de cadres de recherche publics, de cas d’entreprise et de documents techniques, vérifiés jusqu’au 25 octobre 2026. Les cas historiques sont cités avec leur date et leur objet d’application d’origine. Les comparaisons et recommandations de gestion ne constituent aucune garantie d’investissement, d’achat ou de performance. Cet article est destiné à l’étude du secteur. Pour demander une modification, une précision ou un retrait, veuillez contacter ce compte officiel ; nous vérifierons et traiterons la demande dans les 24 heures suivant sa réception.
Données et sources de vérification de BIOTEN Observer
Département américain de l’Énergie | Maturité technologique et préparation à l’adoption
Voith | Consommation d’amidon et contrôle de la résistance sur Laakirchen PM10
Koehler | Développement et application d’un papier thermoscellable de 36 g/m²
Valmet | Énergie et évaluation systémique du séchage après couchage
UPM | Développement conjoint du papier support, du revêtement et de l’équipement
DBC | Ingénierie des barrières PHA sur papier et coopération applicative de BIOTEN
BPI | Répertoire de certification des revêtements barrières PHA de BIOTEN
Union européenne | PPWR, règlement relatif aux emballages et aux déchets d’emballages
Commission européenne | Consultation publique sur les emballages en plastiques biosourcés
Commission nationale du développement et de la réforme | Quinzième plan quinquennal : matériaux biosourcés et démonstrations d’application
Ministère de l’Écologie et de l’Environnement | Code de l’environnement : économie circulaire, produits de substitution et achats écologiques
OCDE | Estimation de référence du marché des papiers et cartons destinés au contact alimentaire